Close menu
Basic information
Smart Fastening
Smart Optics
Zmart is a representative organization of Kistler Remscheid (formerly Schatz) in Germany and AFS Advanced Connection Technology Research Institute in China. It was funded by Zwick China and has a German enterprise background. Its headquarters are located in Shanghai, and it has a joint laboratory for fastening connection technology with Huace Testing in Shanghai.
Close menu
Smart fastening
Friction coefficient testing machine
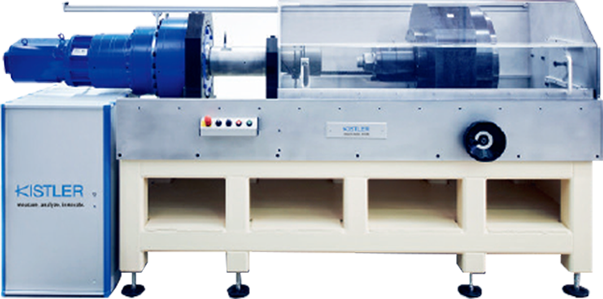
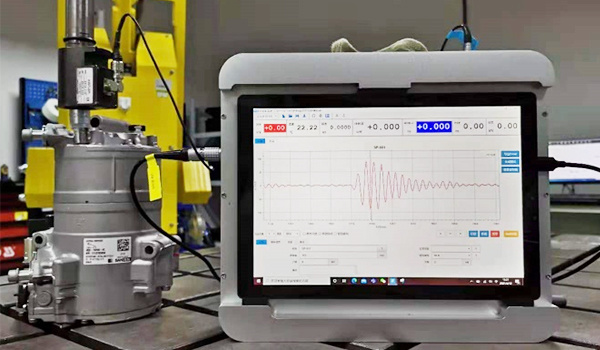
Ultrasonic axial force testing and analysis system
Thread Assembly Tool Testing System
Simulated assembly test system
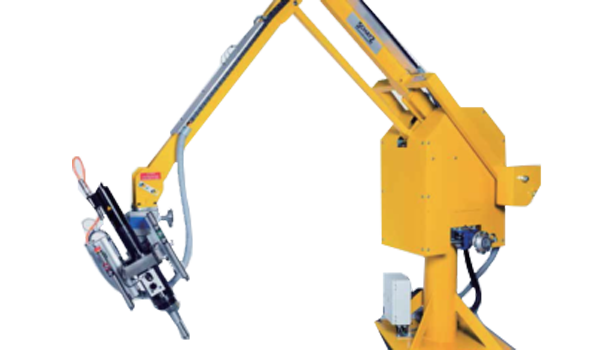
Close menu
Smart Optics
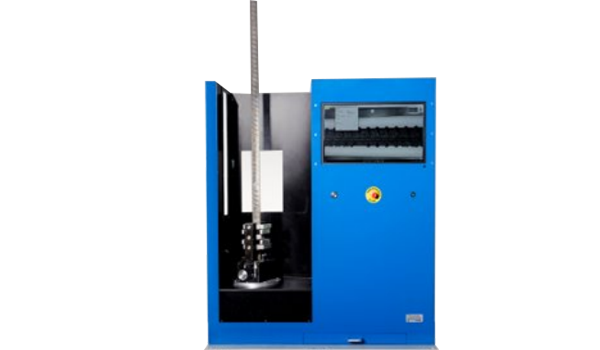
Fully automatic steel bar shape and size measuring instrument
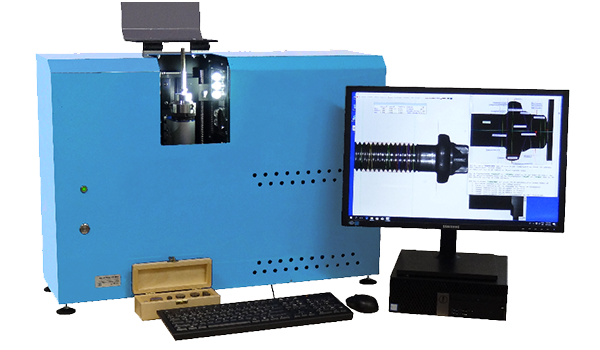
Fully automatic bolt size measuring instrument

生产过程中计量的品质控制用语:
Classification: Media News
Release Time:2026-05-13 16:05
生产过程中计量的品质控制用语:
品质控制(Quality Control, QC)
为经济实惠地制造品质符合客户要求的产品或服务而采取的方法体系。
过程质量控制(Process Quality Control)
通过过程控制减少产品的分散性,并保持较佳的分散性。
促进改进工艺、标准化以及技术经验的积累。
统计过程控制(Statistical Process Control, SPC)
通过统计方法处理的过程控制。
总体(Population)
考虑改进和控制过程和产品品质的一组具有特征的对象全体。基于样本的抽样结果来评估其代表性。
批次(Lot)
在同等条件下生产的产品集合。
样品(Sample)
从样本中挑选出的产品或项目中的一件,供研究调查其特性。
样品量(Sample Size)
是指样品中所包含的抽样单位的数量。
偏差(Bias)
当执行多次测量时,由测量值得到均值减去真值计算而得。
散布(Dispersion, Imprecision)
目标特性的值相对于平均值的变动。标准偏差通常用来表示测量结果的波动情况。

直方图(Histogram)
直方图将最大和最小测量值的范围划分为多个区间以表示数据分布。
直方图可以显示数据的集中趋势、离散程度等特性。
-
当数据分布不均匀时,可以通过调整直方图的宽度来改善。
-
当数据分布均匀时,可以通过调整直方图的形状来改善。

过程能力(Process Capability)
过程能力是指满足以下条件时发挥的表示过程的性能:
-
充分实现了工序的标准化
-
已排除异常原因
-
在统计管理状态下运行
当过程的规格性能超出公差范围时,过程能力用平均值 ± 3σ 表示(σ 表示标准偏差)。
过程能力指数(Cp)
单边公差 —— 只有公差上限
单边公差 —— 只有公差下限
双边公差(典型例子)


过程能力指数(Cpk)
单边公差 —— 只有公差上限
单边公差 —— 只有公差下限
双边公差(典型例子)
当 时,过程中心与公差中心重合,且过程能力与公差极限基本一致,处于临界状态;
当 时,过程能力不足,存在超出公差范围的风险;
当 时,过程能力充足,能够稳定生产合格产品。
控制图(control chart)
通过将过程变化分为由于偶然原因和由于故障引起的变化来控制过程。控制图由一条中心线(CL)以及在其上方和下方(UCL和LCL)合理确定的控制限制线组成。可以说,在绘制表示过程输出的特征值时,如果所有点都在无明显趋势的控制上限线和控制下限线以内,则过程处于统计控制状态。控制图是控制过程输出以及品质的有用工具。

偶然原因(chance causes)
这些变化原因的重要性相对较低。即使可以找到原因,也无法从技术或经济上消除原因。
X-R控制图(X-R control chart)
用于过程控制的控制图,在整个过程中提供绝大部分的信息。-R控制图由以下构成。
· 监视过程平均值的偏差,根据各子组的平均值管理的控制图。
· 监视偏差的异常,根据范围管理的R管理图。
通常情况下,两个图表一起使用。
如何读取控制图
如下所示的控制图中的连续点位的典型趋势,是不希望出现的。这些趋势意味着一个“特殊原因”正在影响过程和需要操作员采取措施去纠正。这些判定规则只提供一个引
导。当实际确定规则时,要考虑到过程中的具体变化。假设控制上限和控制下限距离中心线3σ处,将控制图划分成六个区,每1σ个间隔,适用下列规定。这些规则适用于X
控制图和X控制图。需要注意的是,这些“措施趋势规则”是在假设正态分布的情况下而制定的。可以制定适应任何其他分配的规则。

兹懋Zmart是一家专注于引进德国先进紧固装配设计和测试验证技术的公司,致力于推动智能制造和设计的发展。我们提供紧固连接全生命周期的软硬件产品及服务,涵盖设计、验证、装配和质量控制的各个环节。公司与华测检测(CTI)合作,在上海设立了紧固连接实验中心,提供专业的测试和验证服务。同时,我们还设立了中德连接技术学院,提供紧固件专业培训及人员资质认证的核心课程。兹懋Zmart凭借专业的技术实力和丰富的行业经验,致力于成为智能制造领域的重要合作伙伴。
The Previous: 发动机主轴承盖螺栓连接:螺栓计算软件SD Pro计算案例:
Next: 2026兹懋课程推荐